无铅工艺催生真空回流焊的背景
无铅锡膏(SAC305)熔点提升至 217-221℃,比有铅工艺高出 30-40℃,导致高温氧化问题突出。
传统热风回流焊即使充氮气,焊点空洞率仍高达 25%,无法满足军工、新能源汽车等领域 “空洞率<10%” 的需求。
真空回流焊的革命性突破
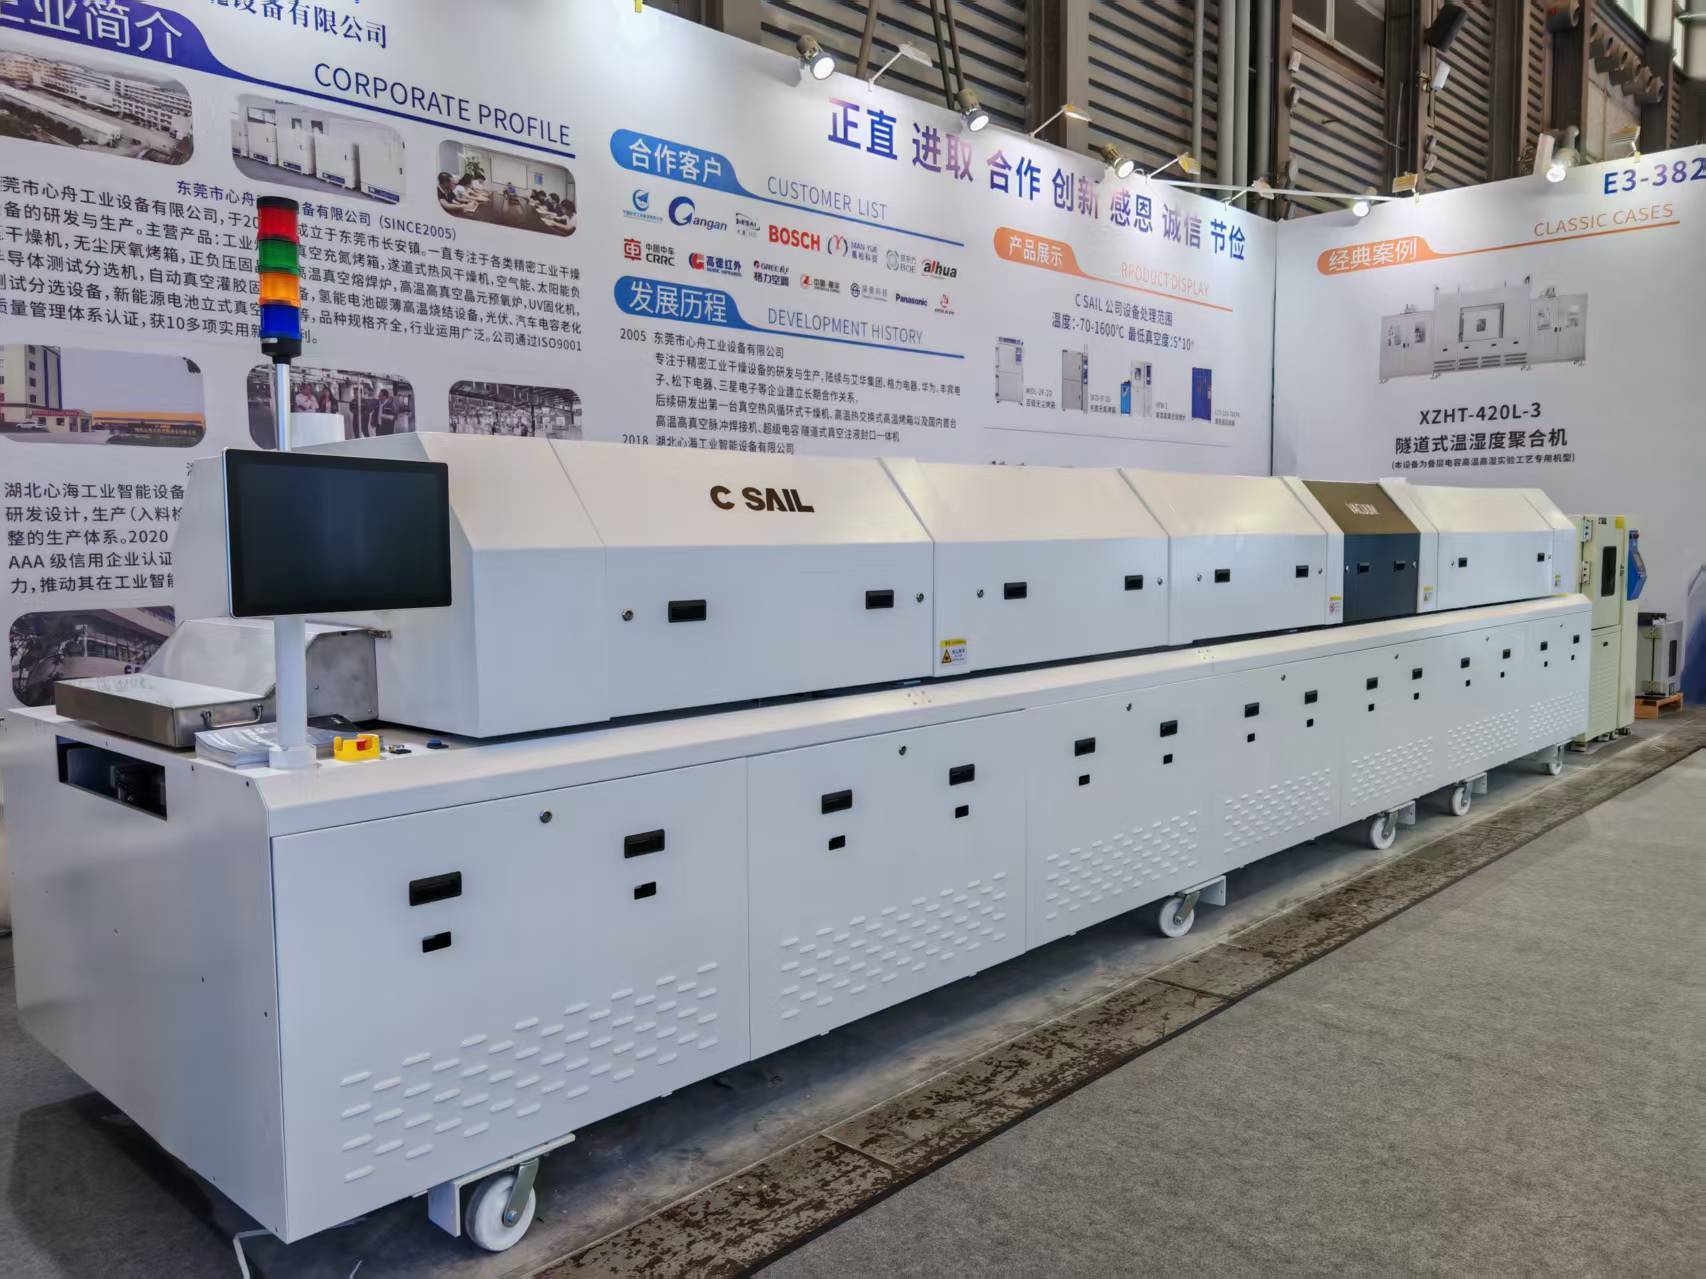
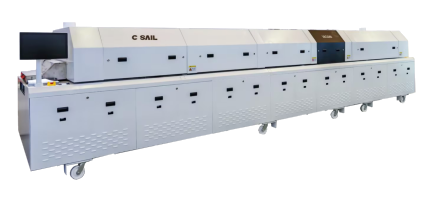
在线真空回流炉,通过真空环境(<5mbar)使焊点内外形成压力差,将空洞率稳定控制在 5% 以下(单个空洞率<1%)。
案例:新能源汽车 IGBT 模块采用真空回流焊后,热阻降低 27%,器件寿命提升 3 倍。
工艺参数对比表
| 工艺类型 | 峰值温度 | 熔融时间 | 保护气体 | 空洞率 |
| 传统回流焊 | 230-250℃ | 30-90 秒 | 氮气 / 空气 | 20%-50% |
| 真空回流焊 | 230-250℃ | 30-90 秒 | 真空环境 | <5% |